Metody gięcia rur w skrócie
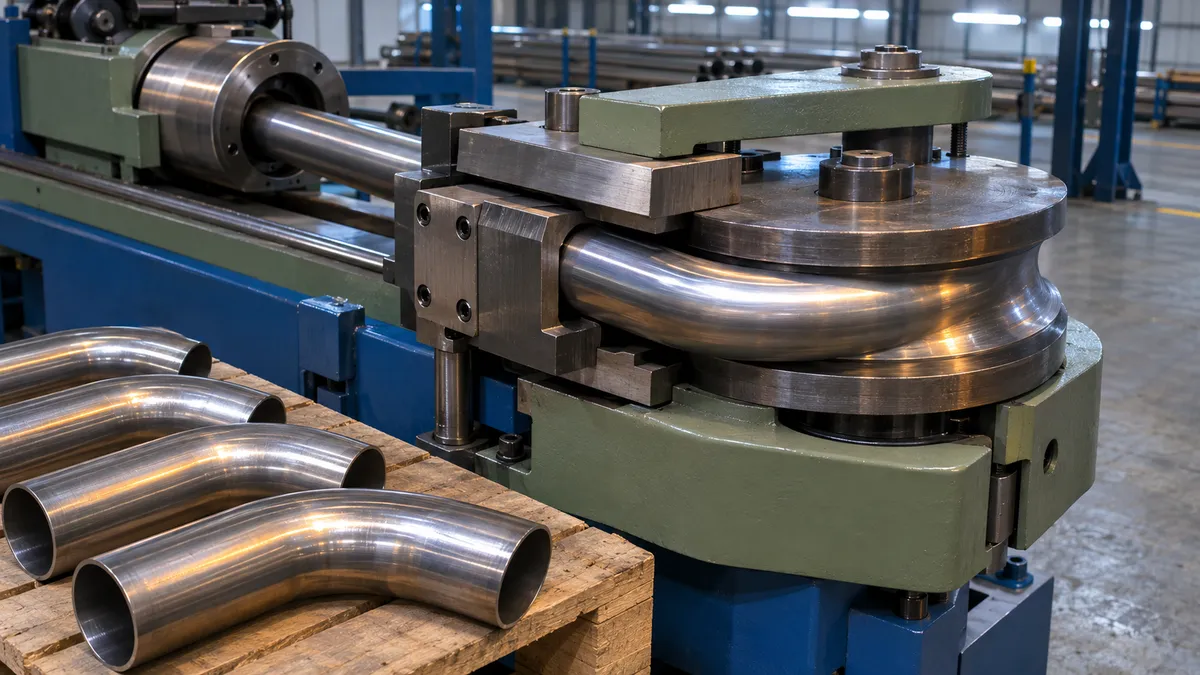
Rurę możesz giąć na zimno, czyli bez nagrzewania całego elementu, albo na gorąco, gdy nagrzewa się wąski pas rury. Poradnik branżowy wymienia cztery główne sposoby gięcia na zimno: prasowe (stempel), rolkowe, kompresyjne i z obciągiem na trzpieniu. Gięcie na gorąco w przemyśle to najczęściej metoda indukcyjna. Poniższa tabela zbiera cechy każdej z nich. Liczby pochodzą z publikacji branżowych i opisują typowe możliwości, a nie gwarancję konkretnej maszyny.
Przesuń tabelę, aby zobaczyć wszystkie kolumny →
| Metoda | Jak działa | Typowy promień osi (CLR) | Ograniczenia |
|---|---|---|---|
| Prasowa (stempel) | Hydrauliczny stempel dociska rurę do rolek lub podpór | ok. 3–4 × średnica zewnętrzna | Wnętrze rury nie jest podparte, a zewnętrzna strona łuku mocno się rozciąga; metoda najtańsza, ale mało kontrolowalna |
| Rolkowa (trzy rolki w układzie piramidy) | Rolki przestawia się tak, by uzyskać zadany promień | zwykle bardzo duży | Dla dużych elementów i dużych promieni, nie dla ciasnych łuków |
| Kompresyjna | Rolka dociska rurę do nieruchomej matrycy | co najmniej 3 × średnica zewnętrzna | Wnętrze nie jest podparte, więc zewnętrzna strona może się lekko spłaszczyć; nie zaleca się jej poniżej 3 × średnica |
| Trzpieniowa (z obciągiem) | Rura jest owijana wokół matrycy, trzpień podpiera wnętrze, a matryca wycierająca zapobiega fałdom | w precyzyjnych zastosowaniach nawet ok. 0,7 × średnica | Wymaga trzpienia i matryc; są to elementy zużywalne, które trzeba wymieniać |
| Indukcyjna (na gorąco) | Cewka nagrzewa wąski pas rury, a rura jest przepychana i odchylana wokół ramienia | zwykle 3D, 5D lub 7D | Pocienienie ścianki po zewnętrznej stronie łuku i pogrubienie po wewnętrznej; potrzebna specjalistyczna maszyna |
Gięcie trzpieniowe
Przy gięciu z obciągiem rura jest zaciśnięta i owijana wokół okrągłej matrycy, a w jej wnętrzu pracuje trzpień, często z przegubowymi kulkami. Matryca wycierająca dotyka rury tuż przed punktem stycznym po wewnętrznej stronie łuku, żeby zapobiegać fałdom. Ta metoda daje największą kontrolę nad ścienianiem i owalizacją. W pracy naukowej zaznaczono, że gięcie z trzpieniem stosuje się do rur cienkościennych, przy małych promieniach i dużych kątach, a trzpień chroni ściankę przed zapadnięciem do środka. Metody beztrzpieniowe służą natomiast do gięcia rur grubościennych.
Gięcie rolkowe, prasowe i kompresyjne
Te metody nie podpierają wnętrza rury, więc nadają się do większych promieni i mniej wymagających łuków. Gięcie rolkowe pozwala uzyskiwać bardzo duże promienie, a kompresyjne sprawdza się przy łukach nie mniejszych niż 3 × średnica rury; poniżej tej wartości jej nie zaleca autor poradnika. Prasowe jest najtańsze, ale ma słabszą kontrolę kształtu, dlatego gdy liczy się wygląd lub wąskie tolerancje, warto rozważyć inną technikę.
Gięcie indukcyjne
W metodzie indukcyjnej cewka nagrzewa wąski, obwodowy pas rury do temperatury ok. 850–1100°C (zależnie od materiału), a rura jest powoli przepychana przez cewkę, podczas gdy ramię o stałym promieniu wymusza łuk. Materiał tuż za cewką schładza się strumieniem wody. W opisie metody zwraca się uwagę, że nie potrzeba trzpieni ani innych narzędzi, które są konieczne przy gięciu na zimno. Autor artykułu branżowego wskazuje, że gięcie indukcyjne może dać łuki o niewielkim odkształceniu tam, gdzie gięcie na zimno zniszczyłoby materiał, na przykład w dużych rurach. Czy twoja średnica i gatunek stali kwalifikują się do tej metody, ustal z wykonawcą (opinia redakcji).
Gięcie CNC
CNC to sposób sterowania maszyną, a nie osobna metoda fizyczna: w giętarce CNC wózek przesuwa i obraca rurę przed każdym łukiem. Przy elementach z wieloma łukami giętarka CNC jest zwykle skuteczniejsza niż sterowana ręcznie (NC), w której operator sam ustawia rurę. Jeśli łuki mają różne promienie, potrzebna jest maszyna wielostosowa, czyli z kilkoma kompletami narzędzi, a każda zmiana promienia oznacza wydłużenie czasu i dodatkowy zestaw narzędzi.
Minimalny promień gięcia i współczynnik D
Promień gięcia zapisuje się jako promień osi rury (CLR, linia środkowa), a jego stosunek do średnicy zewnętrznej to współczynnik D: D = CLR / OD. Im mniejsze D, tym większa szansa wad. Według autora poradnika dla projektantów łuk o promieniu równym średnicy (1D) jest skrajny, 2D jest łatwiejszy, ale nadal trudny, a 3D uznaje się za optymalny. Projektując element z D poniżej 3, możesz zwiększyć grubość ścianki albo wybrać materiał bardziej plastyczny.
Są dwie wygodne reguły sprawdzające:
- Wymagane wydłużenie materiału (w %) wyraża wzór: [(OD/2) / CLR] × 100. Przykład przeliczony z wartości z poradnika: rura Ø50 mm gięta na promieniu osi 100 mm (D = 2) wymaga wydłużenia co najmniej 25%.
- Minimalny prosty odcinek (DBB, czyli odcinek między łukami przeznaczony do chwytu): przy D > 2 co najmniej 3 × OD, a przy D ≤ 2 co najmniej 4 × OD (reguła dla podstawowych maszyn). Wykonawcy podają też inne praktyczne wartości, na przykład dwukrotność średnicy od końców i między łukami, dlatego odległości ustal z wykonawcą przed zamknięciem rysunku.
Przesuń tabelę, aby zobaczyć wszystkie kolumny →
| Rura Ø50 mm, promień osi | Współczynnik D | Ocena z poradnika | Wymagane wydłużenie |
|---|---|---|---|
| 50 mm | 1D | skrajny | 50% |
| 100 mm | 2D | wymagający | 25% |
| 150 mm | 3D | optymalny | ok. 17% |
Wydłużenia w tabeli to proste przeliczenie wzoru z poradnika dla średnicy 50 mm, nie wyniki pomiarów.
Pewne dane liczbowe w literaturze się różnią. W pracy badawczej o gięciu beztrzpieniowym autorzy napisali, że dotychczas stosowane metody i urządzenia pozwalają uzyskać promień nie mniejszy niż trzykrotność średnicy zewnętrznej, a sami opracowują sposób na promienie 1,5–2,5 D bez trzpienia. Z drugiej strony poradnik o gięciu trzpieniowym podaje wartości sięgające ok. 0,7 D w precyzyjnych zastosowaniach. Różnica wynika z technologii: zdolność do ciasnego gięcia zależy od trzpienia i narzędzi, a nie tylko od rury (wniosek redakcji).
Owalizacja i ścienianie ścianki
Podczas gięcia zewnętrzna strona łuku się rozciąga i cienieje, wewnętrzna zostaje ściskana i pogrubia się. Rozciągnięty zewnętrzny bok ma tendencję do zapadania się, co daje owalizację, czyli odkształcenie przekroju z okrągłego. Gdy ściśnięta strona wewnętrzna przekroczy granicę, zaczyna się marszczyć. Każdy z tych efektów zależy od metody, materiału, grubości ścianki i promienia.
- Owalizację oblicza się porównując największą i najmniejszą średnicę w miejscu największego spłaszczenia. W cytowanej pracy naukowej wzór dzieli różnicę tych średnic przez ich sumę, a poradnik dostawcy giętarek wskazuje, że owalizację mierzy się względem średnicy nominalnej. Definicje się różnią, więc w zamówieniu zapisz, który wzór obowiązuje.
- Ścienianie to spadek grubości ścianki po zewnętrznej stronie łuku. Cytowana praca przywołuje z literatury kryteria: po ścienianiu grubość nie powinna być mniejsza niż 80% pierwotnej, a owalizacja nie powinna przekraczać 12% przy promieniu do 2 średnic i 8% przy promieniu od 2 średnic. Traktuj to jako przykład kryterium z literatury naukowej, nie jako wymaganie dla twojego zamówienia.
- Gięcie indukcyjne powoduje pogrubienie ścianki po wewnętrznej stronie łuku i pocienienie po zewnętrznej, a nasilenie zależy między innymi od temperatury i prędkości przepychania.
W praktyce limity ścienienia i owalizacji ustala zamawiający albo norma, według której wykonuje się cały układ. Przykładowo w warunkach dostawy łuków jednego z producentów maszyn (dokument informacyjny z 2020 r.) projekt łuków i dopuszczalne odchyłki mają być zgodne z czeską wersją normy EN 13480-4 (rozdział 7), a maksymalne wartości ścienienia podano w tabelach dokumentu. To przykład praktyki jednego producenta, odrębny od wydania PN-EN 13480-4:2024-11 opisanego niżej.
Dobór metody do materiału i ścianki
Poniższa tabela porządkuje czynniki, które wpływają na wybór. To zestawienie wniosków z cytowanych źródeł, a nie algorytm; ostateczną decyzję potwierdź próbnym łukiem u wykonawcy (opinia redakcji).
Przesuń tabelę, aby zobaczyć wszystkie kolumny →
| Czynnik | Co z tego wynika | Wskazówka |
|---|---|---|
| Plastyczność materiału | Większa plastyczność ułatwia gięcie i zmniejsza ryzyko pęknięcia | Przy ciasnym łuku wybierz bardziej plastyczny gatunek |
| Grubość ścianki | Gięcie z trzpieniem stosuje się do rur cienkościennych, beztrzpieniowe do grubościennych | Dla cienkiej ścianki i małego promienia planuj trzpień i matrycę wycierającą |
| Promień gięcia | Przy dużym D często wystarczy gięcie bez trzpienia i matrycy wycierającej, jeśli ścianka jest dość gruba | Producent maszyn podaje tabele, kiedy trzpień jest konieczny |
| Sprężynowanie | Im twardsza rura i mniejszy promień, tym większe sprężynowanie; miedź mniej niż stal, a stal mniej niż stal nierdzewna | Wykonawca kompensuje to przegięciem, a wartość można przewidywać regresją lub dobrać na próbnym łuku |
| Szew wzdłużny | Źle dopasowane krawędzie lub nierówny spaw pogarszają okrągłość | Przy wysokich wymaganiach ustal rodzaj rury, na przykład bezszwowa lub spawana |
| Profil pusty (kształtownik zamknięty) | Pusty materiał bywa wypełniany piaskiem, by ograniczyć zapadanie ścianek | Dotyczy profili pustych; to sposób pomocniczy, nie zamiennik trzpienia |
| Duża średnica | Gięcie indukcyjne daje niewielkie odkształcenia tam, gdzie gięcie na zimno niszczyłoby materiał | Zapytaj o zakres średnic maszyny indukcyjnej |
Trzpień pomaga także ograniczyć spłaszczenie, fałdy i zagięcia, a według dostawcy giętarek może ograniczać sprężynowanie. Narzędzia takie jak trzpień i matryca wycierająca to elementy eksploatacyjne, które wymagają regularnej wymiany. Zwiększenie D, grubości ścianki lub plastyczności materiału obniża koszty narzędzi.
Jak przygotować zamówienie na gięcie
Rysunek łuku bywa traktowany jako integralna część zamówienia, a wykonawcy oczekują kompletu parametrów. Zbiór zaleceń branżowych dla gięcia na zimno i indukcyjnego wymienia, co powinien podać zamawiający. Przepisz ten zestaw do własnej listy kontrolnej:
- Materiał: specyfikacja i gatunek, rodzaj rury (bezszwowa, spawana).
- Wymiary: średnica zewnętrzna i pierwotna grubość ścianki oraz minimalna grubość po gięciu.
- Łuki: liczba łuków, kąt gięcia i promień gięcia.
- Jakość kształtu: dopuszczalna owalizacja wraz z wzorem jej obliczania.
- Tolerancje: na promień, kąt, płaszczyznę łuku i wymiary liniowe.
- Końce i obróbka: przygotowanie końców rury, ewentualna obróbka cieplna.
- Normy i badania: obowiązujące normy oraz badania niszczące i nieniszczące.
Kilka pułapek:
- Kąt gięcia. W gięciu rur kąt często podaje się jako dopełniający: rura gięta „na 45°” ma kąt zawarty 135°. Zapisz na rysunku, który kąt masz na myśli.
- Promień. Wykonawca może mieć narzędzia na promień zbliżony do twojego, na przykład 2,25 lub 2,75 cala zamiast 2,5, i taka różnica bywa niewidoczna. Przy elastycznym rysunku unikasz kosztu nowego oprzyrządowania i wydłużenia terminu.
- Odległości. Zostaw dość prostego odcinka między końcem a łukiem i między łukami, żeby rura mogła być chwytana. Gdy to niemożliwe, trzeba rozciąć rurę i łączyć elementy, co dodaje czasu i kosztów.
- Rura nominalna a rura o podanej średnicy. W literaturze angielskiej pipe określa się rozmiarem nominalnym (z klasą grubości ścianki), a tube średnicą zewnętrzną. Podaj na rysunku, którym sposobem opisujesz rurę.
Normy i dokumentacja
Dla metalowych rurociągów przemysłowych stosuje się serię PN-EN 13480. Część 4, dotycząca wykonania i montażu, jest w sklepie PKN dostępna jako PN-EN 13480-4:2024-11 (wersja angielska, data publikacji 21 listopada 2024 r.) i zastępuje wydanie PN-EN 13480-4:2017-10 wraz ze zmianami A1 i A2. Wydanie sprawdzono 11 listopada 2026 r. Norma określa wymagania dotyczące wykonania i montażu instalacji rurociągowych, a nie jest uniwersalnym przepisem na każdy giętarski wyrób (opinia redakcji), więc dla innych zastosowań (konstrukcje, ramy, wyposażenie) zasady określa zamawiający lub rysunek. Zbiory zaleceń branżowych dla gięcia na zimno i indukcyjnego mają charakter rekomendacji, a nie przepisów. Wartości z normy nie są tu przytaczane, bo wymagają zakupu i odczytania właściwego rozdziału; użyj wydania wskazanego w twojej dokumentacji.
Danych o możliwościach konkretnej maszyny szukaj w dokumentacji producenta giętarki i tabelach narzędzi: według poradnika branżowego producenci maszyn i narzędzi udostępniają tabele określające, kiedy potrzebny jest trzpień i matryca wycierająca.
Stan źródeł: 11 listopada 2026 r.
Najczęstsze pytania (FAQ)
Jaki jest minimalny promień gięcia rury?
Zależy od metody, materiału i ścianki. Przy gięciu prasowym typowo ok. 3–4 × średnica zewnętrzna, przy kompresyjnym co najmniej 3 ×, a przy gięciu z trzpieniem w precyzyjnych zastosowaniach nawet ok. 0,7 ×. Za optymalny uznaje się łuk 3D.
Czym różni się gięcie na zimno od gięcia na gorąco?
Na zimno rurę gnie się bez nagrzewania, najczęściej na trzpieniu, rolkach lub w prasie. Na gorąco, w metodzie indukcyjnej, cewka nagrzewa wąski pas rury do ok. 850–1100°C, a gięcie odbywa się bez trzpieni. Indukcyjne daje zwykle łuki 3D, 5D lub 7D.
Kiedy potrzebny jest trzpień?
Gdy rura ma cienką ściankę, a promień jest mały, bo trzpień podpiera wnętrze i ogranicza zapadanie ścianki, spłaszczenie i fałdy. Przy większym D i wystarczającej grubości ścianki trzpień i matryca wycierająca często nie są potrzebne.
Jak policzyć owalizację łuku?
Zmierz największą i najmniejszą średnicę w miejscu największego spłaszczenia. Różnicę możesz odnieść do ich sumy (tak robi się w pracy naukowej) albo do średnicy nominalnej (tak podaje poradnik dostawcy giętarek). Wzór zapisz w zamówieniu, bo wyniki będą się różnić.
Czym jest gięcie CNC?
To gięcie na maszynie, w której wózek sam przesuwa i obraca rurę przed każdym łukiem. Przy elementach z wieloma łukami jest zwykle skuteczniejsze niż praca ręczna, zwłaszcza gdy powtarzasz serię.
Jak daleko od końca rury może zaczynać się łuk?
Podstawowe maszyny wymagają prostego odcinka do chwytu, co najmniej 3 × średnica przy D > 2 i 4 × średnica przy D ≤ 2. Inny wykonawca wskazał dwukrotność średnicy od końców i między łukami. Dokładną wartość ustal z wykonawcą.
Dlaczego rura po gięciu ma inny kąt niż zadany?
Przez sprężynowanie: twardsza rura i mniejszy promień dają większy zwrot sprężysty, a stal nierdzewna sprężynuje bardziej niż stal, a stal bardziej niż miedź. Wykonawca kompensuje to przegięciem; w badaniach nad rurami do hydroformowania wartość przegięcia opisywano regresją liniową zależną od kąta docelowego i siły docisku, więc ustawienie najlepiej potwierdzić próbnym łukiem.